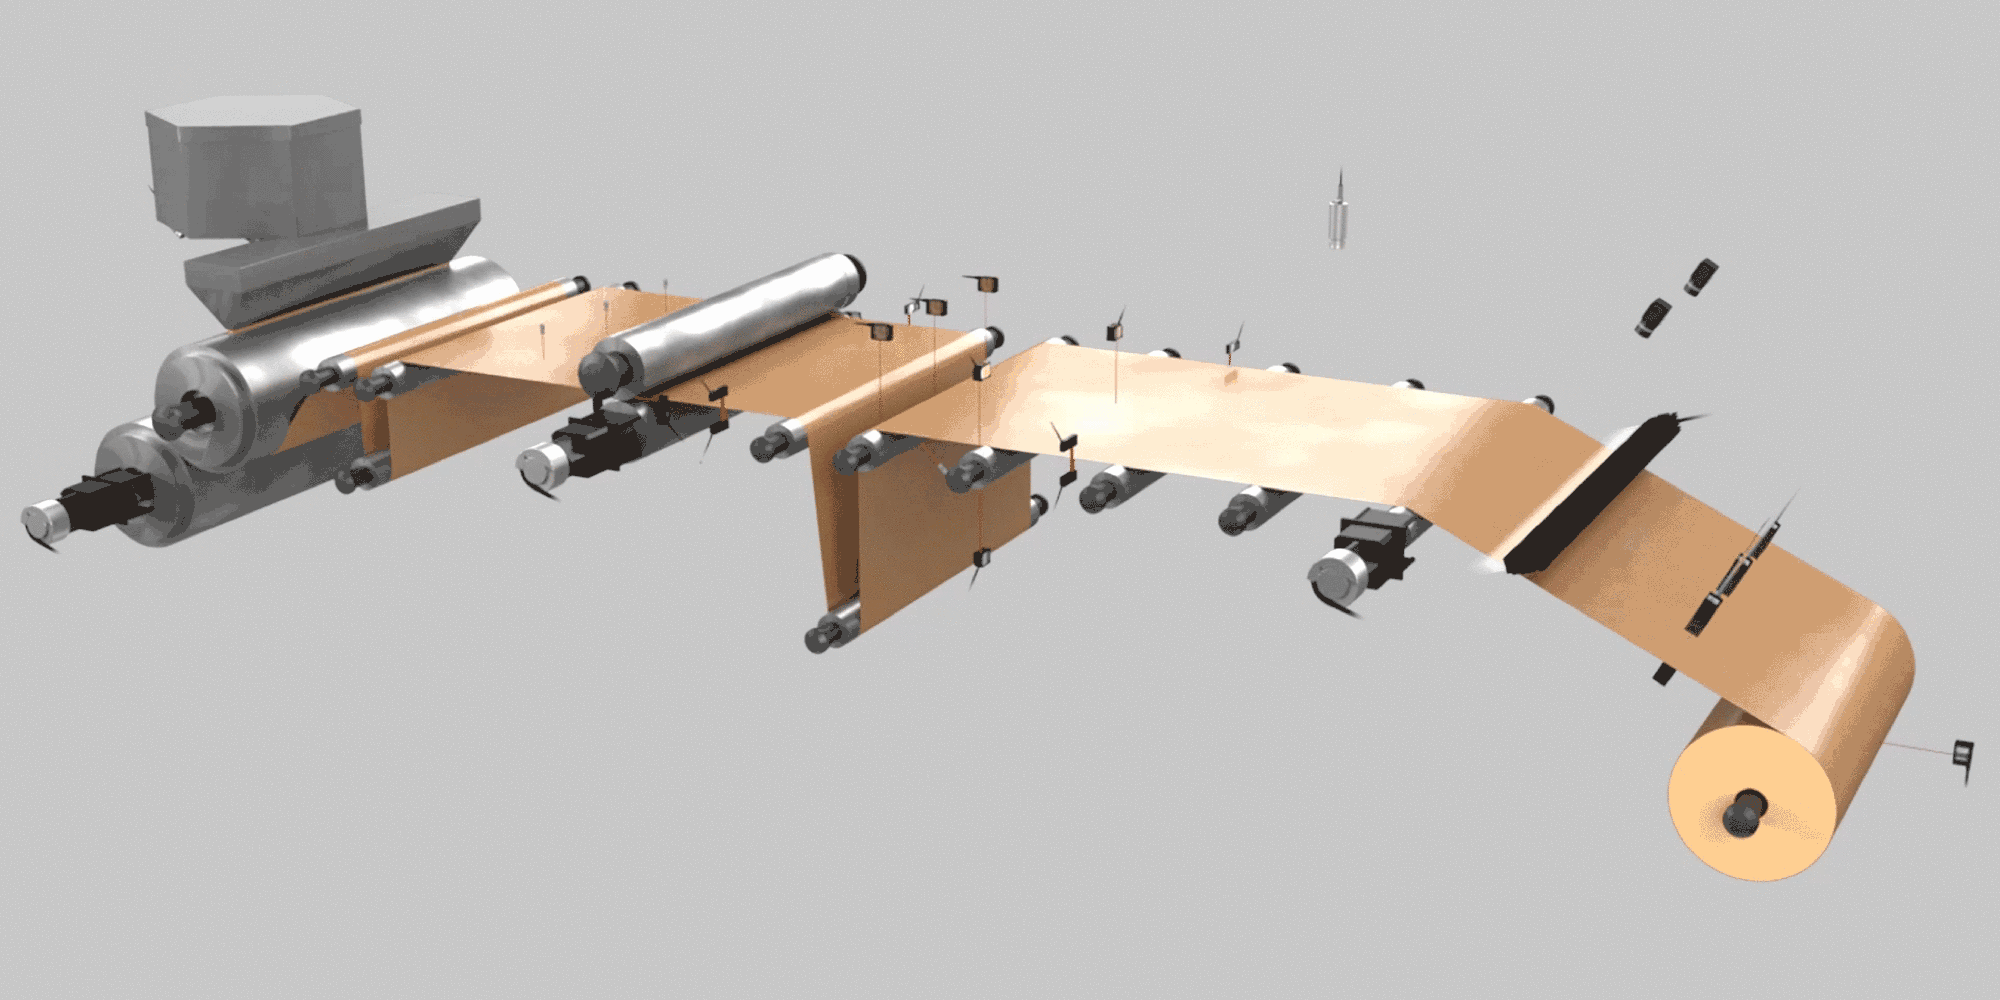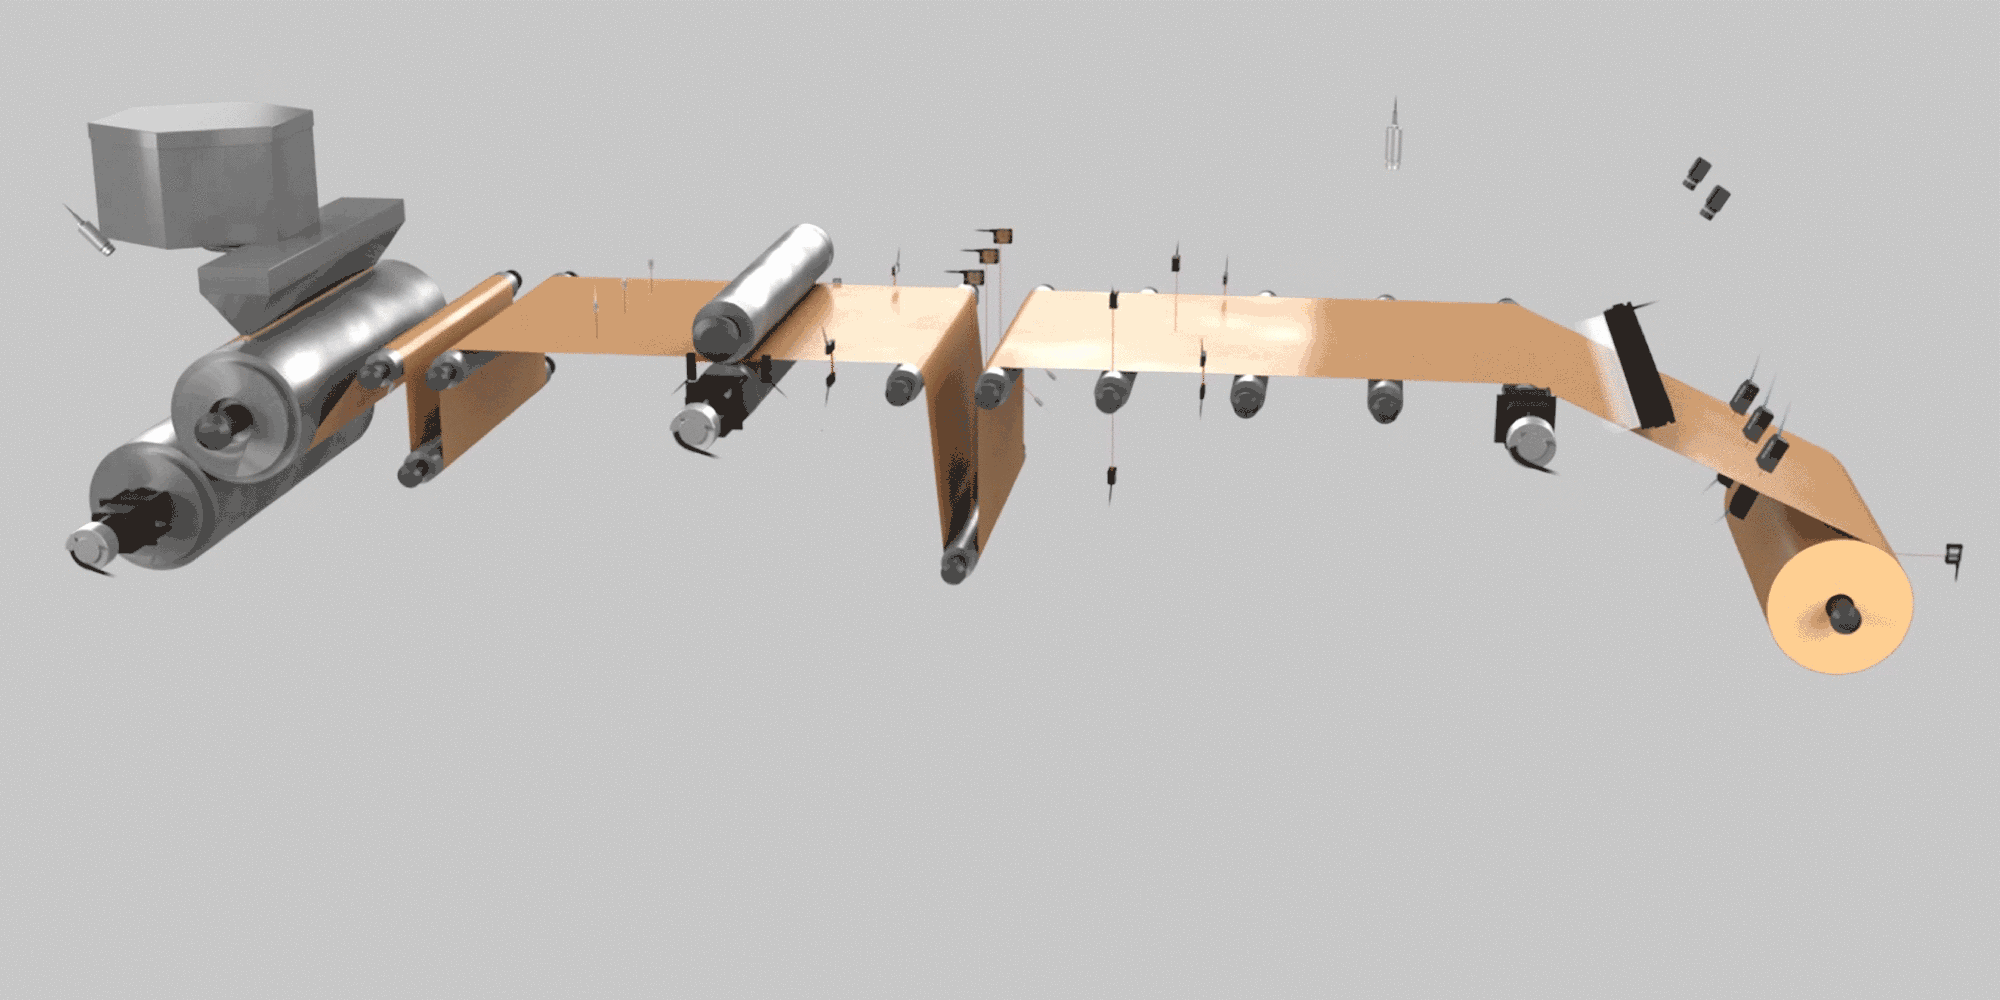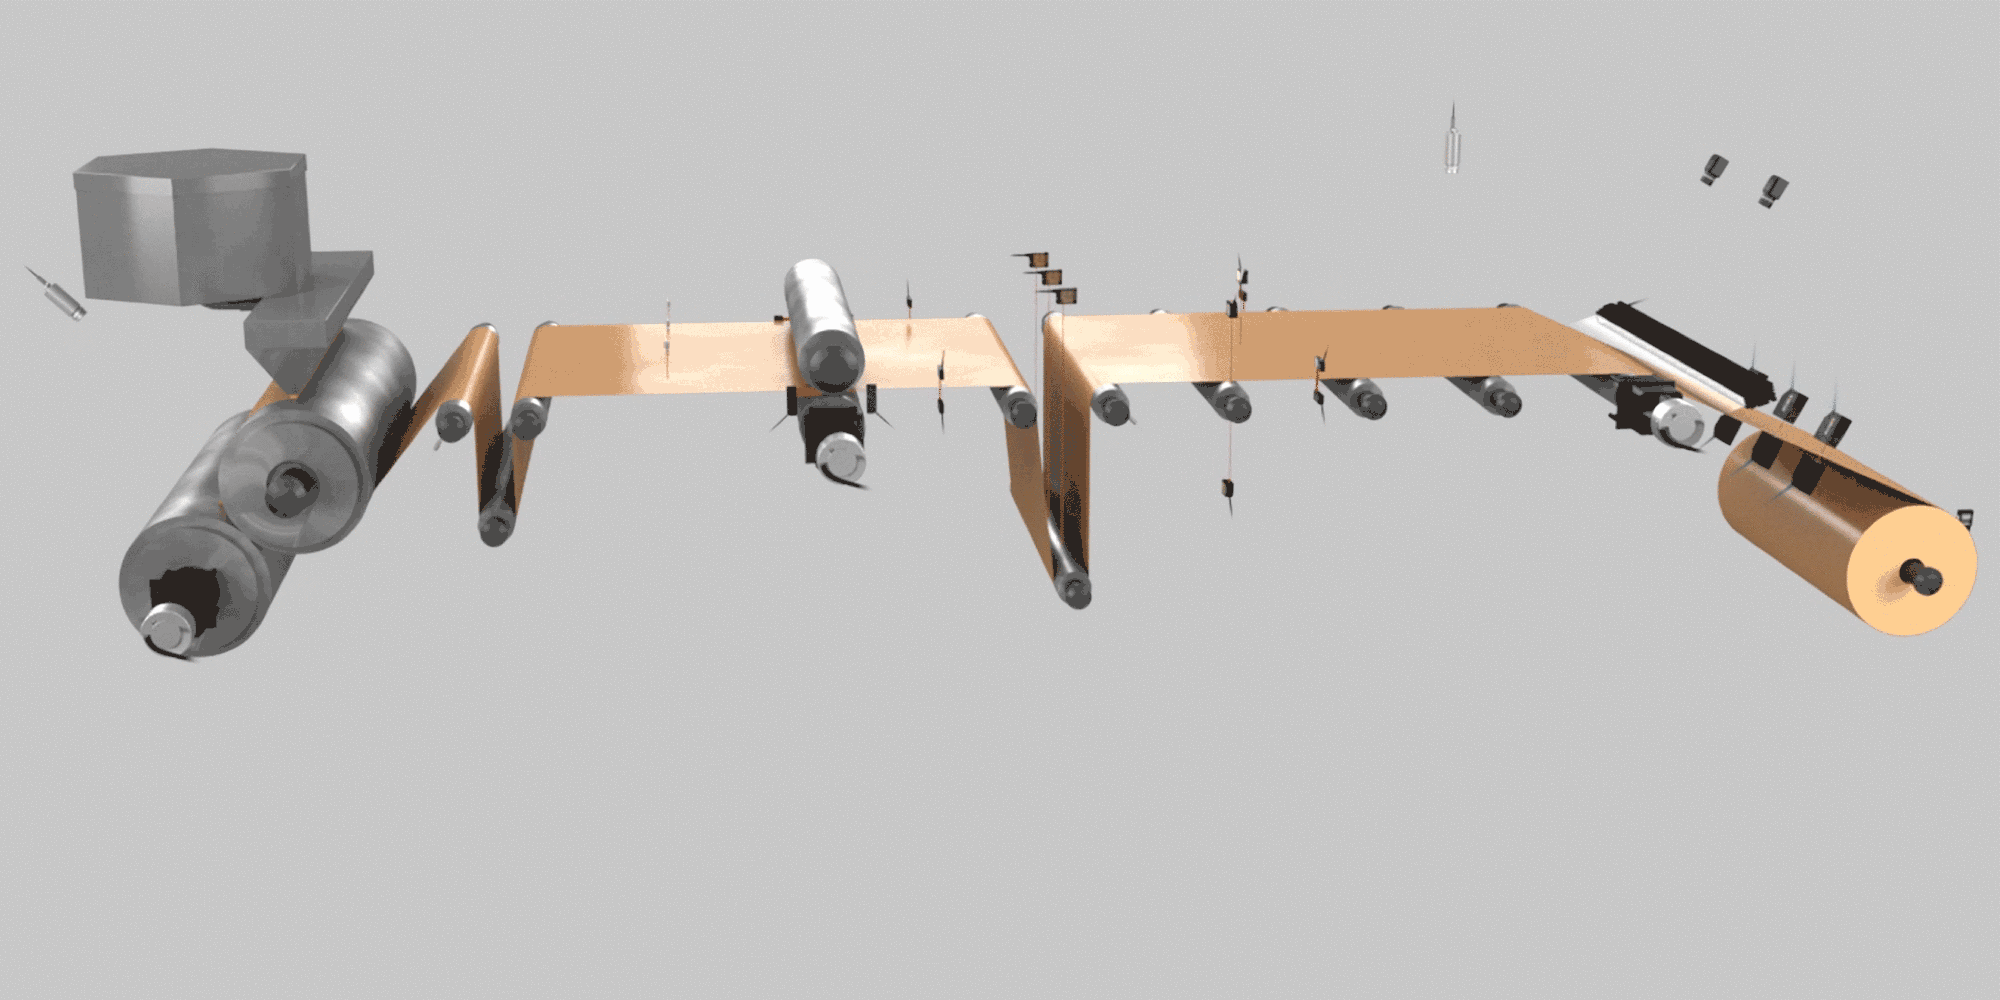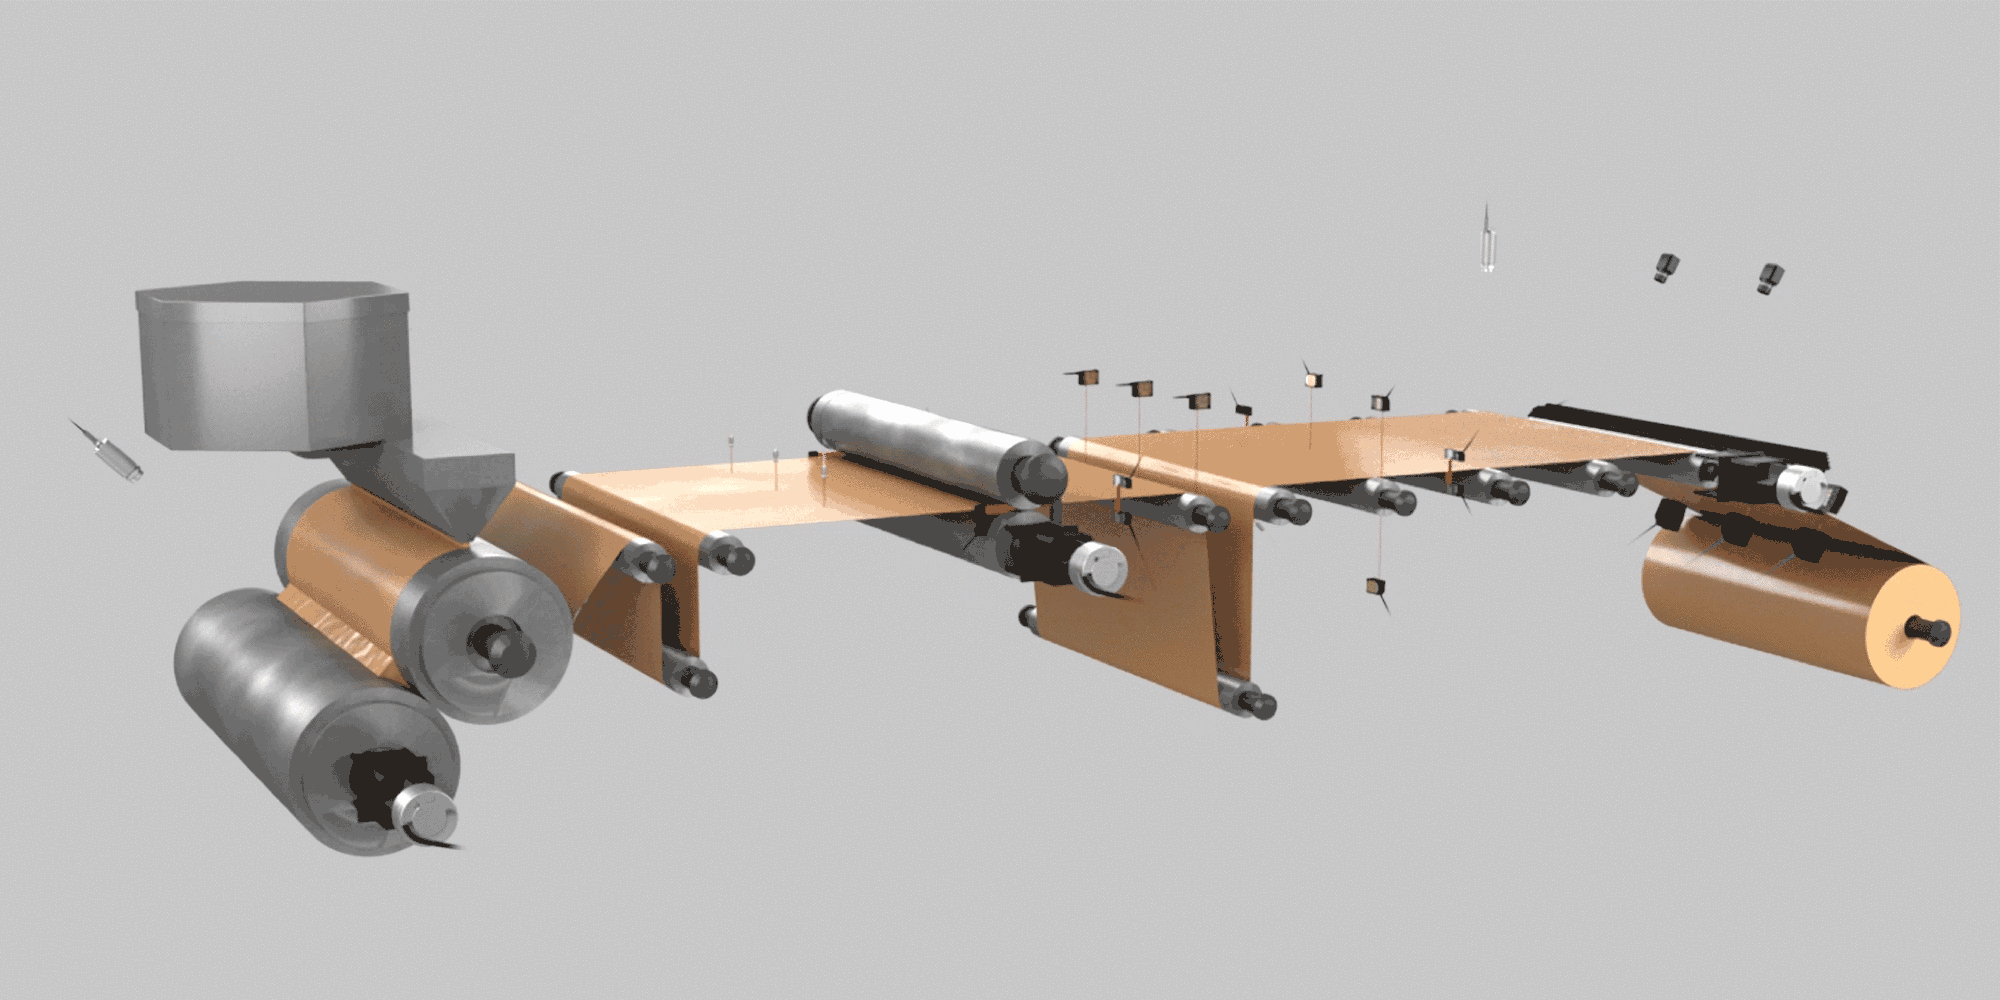
OPTEX FA utiliza tecnología de detección para mejorar tanto la calidad como la productividad en la fabricación rollo a rollo.
Proceso de fabricación de láminas de resina
Mejora de la calidad y la productividad mediante un control optimizado de los rodillos
La necesidad de controlar el bobinado
En la fabricación rollo a rollo, cualquier error en el control del bobinado puede provocar que la lámina se rompa o se desvíe, lo que da lugar a un rollo de material con forma cónica que no se puede utilizar en el posprocesamiento. Un control de bobinado de alta precisión garantiza una producción eficiente de productos de alta calidad.
Control de serpenteo de material laminado
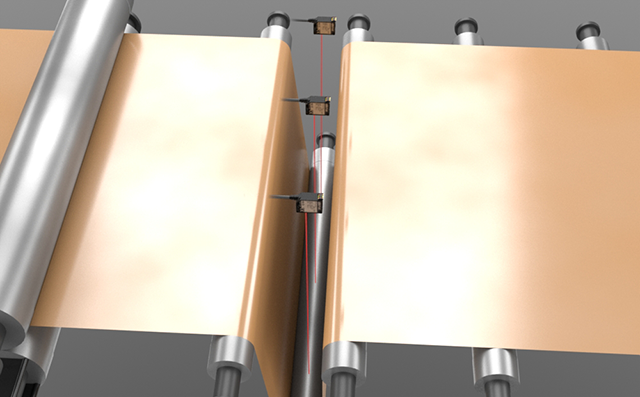
La serie TD1 de sensores de borde de tipo barrera ayuda a evitar que el material laminado se desvíe. Los desvíos que se producen durante el bobinado en el proceso de fabricación pueden dar lugar a una calidad anómala, lo que provoca arrugas y el alargamiento del material laminado. El uso de dos conjuntos de la serie TD1 permite un control de posición de borde (control de serpenteo) sencillo con una precisión de hasta ±10 μm. control de serpenteo Este control de posición de borde (EPC, por sus siglas en inglés) de alta precisión permite mejorar el rendimiento y llevar a cabo un mantenimiento predictivo.
Control de la posición del rodillo de compensación
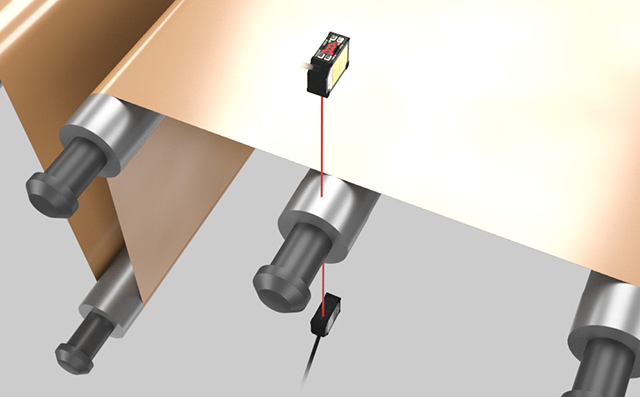
El uso de la serie «TOF-DL» permite controlar la tensión del material laminado mediante la detección de la posición vertical del rodillo de desplazamiento. La detección de posición con el TOF-DL es posible a una distancia de hasta 2.5 m. Aumentar la velocidad del material en el lado de alimentación cuando el rodillo de desplazamiento está bajado o reducirla cuando el rodillo está subido garantiza un control estable de la hoja.
CD22 Los dispositivos de la serie «sensores de desplazamiento láser» se utilizan para ajustar la posición del rodillo en función del grado de ondulación del material laminado. El tamaño compacto del CD22 facilita su instalación en el equipo. La altura del rodillo se ajusta en función de los datos de posición del rodillo proporcionados por el CD22 con el fin de controlar el meandro.
Medición de la amplitud de la solapa del material laminado
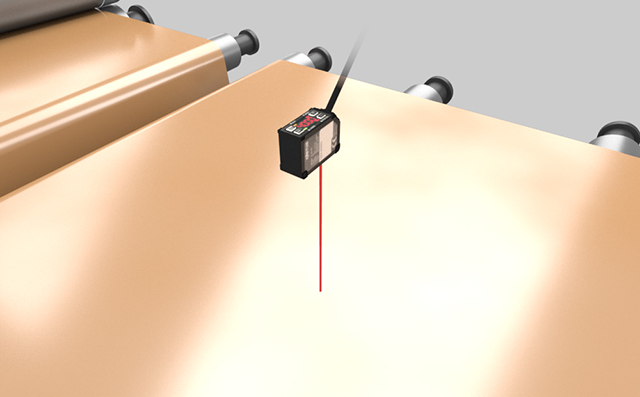
Se utiliza un sensor de desplazamiento láser de la serie CD22 para medir la amplitud del aleteo del material laminado. Cuanto mayor sea la velocidad de avance, mayor será el aleteo del material. Esto permite controlar la velocidad simplemente midiendo la intensidad del aleteo. La capacidad de proporcionar control de retroalimentación al motor y al engranaje reductor garantiza que la velocidad de avance sea óptima para el material.
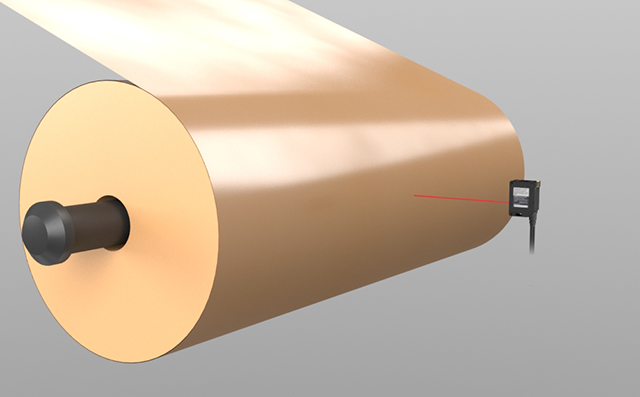
Mide el diámetro del rollo de chapa con la serie «TOF-DL». Mientras que las configuraciones convencionales requerían una supervisión periódica por parte de los trabajadores, el TOF-DL permite predecir con antelación el momento de la sustitución basándose en cantidades preestablecidas, lo que permite reducir el tiempo necesario para la supervisión.
Un estricto control de calidad con sensores de desplazamiento láser
La necesidad de medir el espesor
Comprobar si hay variaciones en el espesor de la lámina antes del bobinado evita defectos como huecos en el material del rollo. La información sobre el espesor también puede utilizarse para revisar el proceso de laminación, lo que permite mejorar la calidad.
Medición de la separación entre rodillos
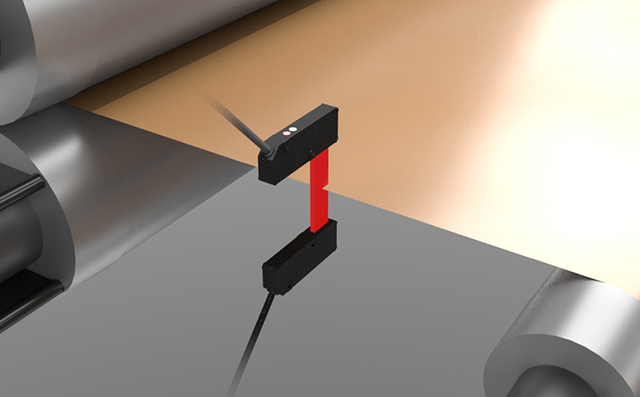
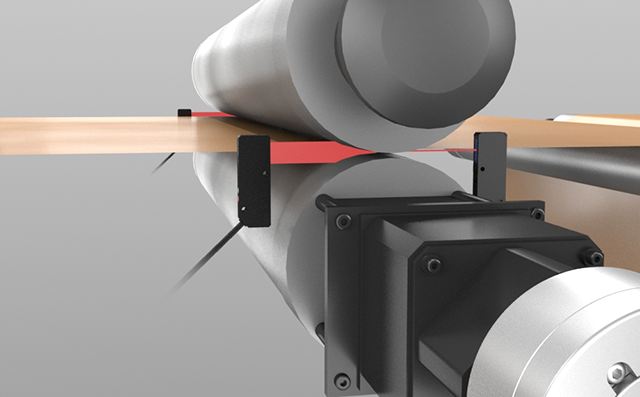
La serie TD1 de sensores de borde de tipo barrera mide las holguras entre los rodillos de laminación. Un espacio mayor indica un mayor espesor de la chapa, mientras que un espacio menor indica un espesor excesivo. Mantener un espacio constante permite garantizar un espesor de laminación constante. Salida de control Además, permite señalar las anomalías de espesor mediante una señal de encendido/apagado.
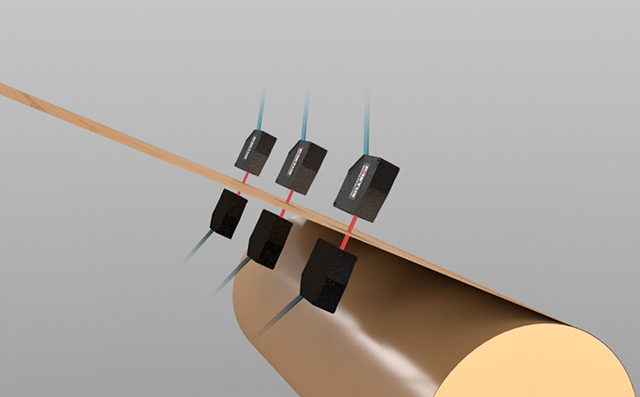
El sensor de desplazamiento láser de la serie CDX puede utilizarse para inspeccionar el espesor del material laminado antes de proceder al bobinado. Con la linealidad número 1 del mundo, de ±0.015 % del fondo de escala, el CDX permite realizar mediciones de espesor de alta precisión. Además, el método de medición sin contacto permite inspeccionar el material laminado sin causarle ningún daño.